
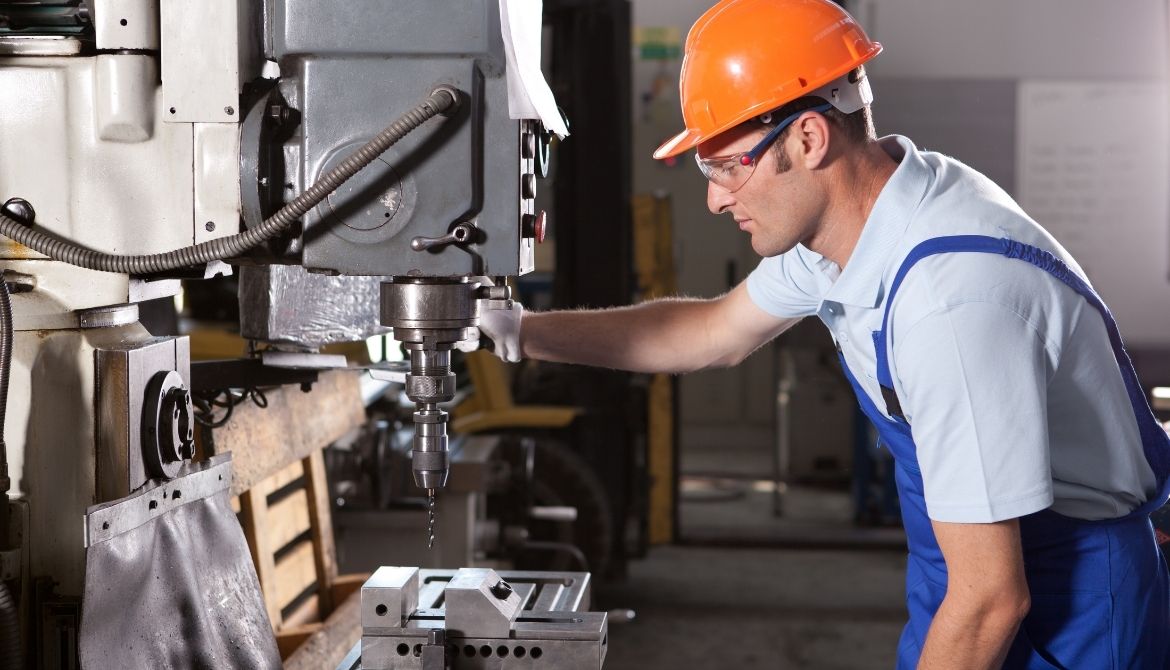
Dans un atelier d’usinage, chaque pièce non conforme représente bien plus qu’une simple perte de matière. Un rebut, c’est aussi du temps machine mobilisé inutilement, des outils sollicités, de l’énergie consommée et parfois des délais de production qui s’allongent. Lorsque ces défauts se répètent, leur impact sur la rentabilité peut rapidement devenir important. La diminution des rebuts en usinage constitue donc un véritable levier de performance industrielle. Mais avant de chercher à produire plus vite, encore faut-il comprendre pourquoi certaines pièces ne répondent pas aux exigences attendues. Outils, paramètres de coupe, lubrification, méthodologie ou compétences des opérateurs : plusieurs facteurs peuvent être à l’origine des non-conformités. Identifier précisément leur cause permet souvent d’agir sans avoir à investir dans de nouvelles machines.
Pourquoi les rebuts coûtent-ils si cher en usinage industriel ?
Le coût d’une pièce rebutée ne correspond pas uniquement au prix de la matière première utilisée. Avant d’être déclarée non conforme, la pièce a mobilisé une machine, un opérateur, des outils coupants et différents consommables. Elle a également nécessité de l’énergie et parfois plusieurs opérations successives. À cela peuvent s’ajouter les conséquences indirectes : nouvelle mise en production, perturbation du planning, retard de livraison ou encore temps consacré à rechercher l’origine du problème. La réduction du taux de rebut permet donc d’agir simultanément sur la qualité et la productivité. L’objectif n’est pas simplement d’éviter de jeter des pièces, mais de rendre l’ensemble du processus d’usinage plus fiable et plus régulier.
Identifier les causes des rebuts avant de chercher une solution
Pour réduire les rebuts, la première étape consiste à comprendre leur origine. Un défaut dimensionnel, un mauvais état de surface ou une pièce présentant des marques anormales n’ont pas nécessairement la même cause. Modifier un paramètre au hasard peut même déplacer le problème plutôt que le résoudre. Une analyse du processus d’usinage permet notamment de contrôler :
- le choix et l’état des outils coupants
- les paramètres de coupe
- le bridage et la stabilité de la pièce
- la lubrification
- l’évacuation des copeaux
- les différentes étapes du cycle d’usinage
- la répétabilité du process
L’observation de la production et l’échange avec les opérateurs sont particulièrement importants. Ce sont souvent eux qui constatent en premier une évolution du bruit, des copeaux, de l’état de surface ou du comportement de l’outil.
Choisir des outils d’usinage réellement adaptés
Un outil inadapté peut être à l’origine de défauts récurrents. La géométrie de l’outil, sa nuance, son revêtement ou encore le type de brise-copeaux doivent correspondre au matériau travaillé et à l’opération réalisée. Un mauvais choix peut provoquer une usure trop rapide, des vibrations, une mauvaise évacuation des copeaux ou une qualité de surface irrégulière. À l’inverse, un outil adapté permet de stabiliser l’opération et d’obtenir une meilleure répétabilité d’une pièce à l’autre. Il est également important de surveiller l’usure des outils. Attendre qu’un outil soit complètement dégradé avant de le remplacer ou de le faire affûter peut entraîner une dérive progressive de la qualité. Les premières pièces restent conformes, puis les dimensions ou les états de surface commencent à évoluer jusqu’à générer des rebuts. Une gestion préventive de l’usure contribue ainsi directement à la diminution des rebuts en usinage.
Optimiser les paramètres de coupe
Même avec un outil parfaitement adapté, de mauvais réglages peuvent pénaliser la production. La vitesse de coupe, l’avance et la profondeur de passe doivent être déterminées en fonction de l’outil, de la matière, de la machine et du résultat recherché.
En effet, des paramètres trop agressifs peuvent accélérer l’usure ou générer des vibrations. À l’inverse, des conditions de coupe trop prudentes ne garantissent pas systématiquement une meilleure qualité et peuvent parfois entraîner d’autres difficultés d’usinage. L’objectif consiste donc à trouver le bon équilibre entre qualité, durée de vie de l’outil et temps de cycle. C’est tout l’intérêt d’une méthodologie d’usinage structurée : analyser l’ensemble des paramètres plutôt que de chercher à corriger chaque problème indépendamment.
Ne pas sous-estimer le rôle de la lubrification
La lubrification est un autre facteur à surveiller lorsque des problèmes de qualité apparaissent. Le lubrifiant participe au refroidissement de la zone de coupe, limite les frottements et facilite l’évacuation des copeaux. Son choix doit être adapté aux matériaux travaillés et aux conditions d’usinage. Un lubrifiant inapproprié ou mal utilisé peut favoriser l’échauffement et l’usure des outils et avoir des conséquences sur l’état de surface des pièces. La qualité du lubrifiant, mais aussi son utilisation et son suivi, doivent donc être intégrés à la réflexion lorsqu’une entreprise cherche à fiabiliser son process de production.
Améliorer la gestion des copeaux
Les copeaux constituent également un bon indicateur de ce qui se passe pendant l’usinage. Des copeaux longs et filamenteux peuvent s’enrouler autour de la pièce ou de l’outil. Ils peuvent gêner le fonctionnement de la machine, nécessiter une intervention de l’opérateur et perturber certaines opérations. Le choix d’une géométrie ou d’un brise-copeaux adapté permet de mieux maîtriser leur fragmentation et leur évacuation. Au-delà du gain de temps obtenu en réduisant les interventions manuelles, une bonne gestion des copeaux contribue à rendre le processus plus stable et plus facilement reproductible.
Miser sur la méthodologie et les compétences des opérateurs
La diminution des rebuts en usinage ne repose pas uniquement sur les outils. La méthode de travail et les compétences des équipes jouent également un rôle essentiel. Un opérateur capable d’identifier les premiers signes d’une usure anormale, d’analyser la formation des copeaux ou de détecter une dérive du process peut intervenir avant que plusieurs pièces non conformes ne soient produites. L’accompagnement et le partage des bonnes pratiques permettent ainsi de rendre la production plus fiable.
Cette approche est particulièrement importante lorsqu’un même problème revient régulièrement. Plutôt que de corriger uniquement sa conséquence, il devient possible d’en identifier la cause et de faire évoluer durablement la méthodologie d’usinage.
Inditech vous accompagne pour optimiser vos process d’usinage
Réduire les rebuts nécessite souvent de prendre du recul sur les habitudes de production. Une machine peut être correctement réglée et fonctionner depuis plusieurs années tout en conservant des marges d’optimisation importantes. Avec 20 ans d’expérience dans l’usinage, Inditech accompagne les industriels dans l’analyse et l’amélioration de leurs process. Le choix des outils coupants, des lubrifiants, des paramètres de coupe ou encore de la méthodologie d’usinage est étudié en fonction des contraintes réelles de production.
Cette approche permet de rechercher la cause des difficultés rencontrées plutôt que de simplement remplacer un outil ou un consommable. L’objectif est d’améliorer la qualité des pièces, de réduire les temps improductifs et de mieux exploiter les moyens de production existants.
Diminution des rebuts en usinage : privilégier l’amélioration continue
Réduire les rebuts ne nécessite pas systématiquement de changer de machine ou d’engager des investissements importants. Dans de nombreux cas, les gains proviennent d’une succession d’optimisations ciblées : un outil mieux adapté, des paramètres de coupe ajustés, une lubrification mieux maîtrisée, une meilleure gestion des copeaux ou une méthodologie revue. La diminution des rebuts en usinage devient alors une démarche d’amélioration continue. En analysant les causes des non-conformités et en travaillant sur l’ensemble du process, l’entreprise peut simultanément améliorer la qualité de ses pièces, maîtriser ses coûts et augmenter la performance de son atelier.


